Artykuł sponsorowany
Jak projektować detal pod gięcie, by po złożeniu pasował bez poprawek montażowych
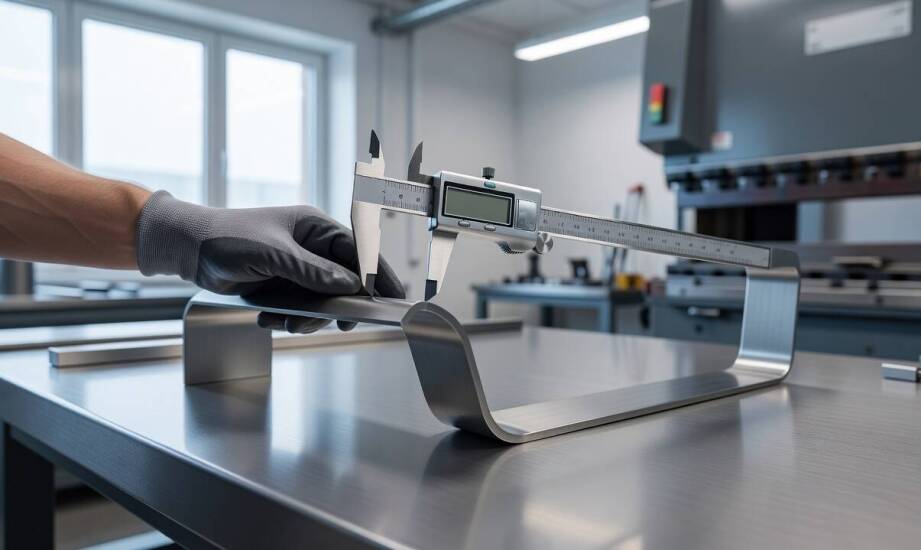
Detal zaprojektowany w oprogramowaniu inżynieryjnym CAD zazwyczaj wygląda bezbłędnie na ekranie komputera. Trudności ujawniają się podczas fizycznej obróbki arkusza na prasie krawędziowej. Po uformowaniu materiału często zmieniają się bazy odniesienia, faktyczne rozstawy otworów oraz ogólne pasowanie elementów montażowych. Główną przyczyną takich rozbieżności jest naturalne odkształcenie struktury metalu w strefie deformacji. Dodatkowo występuje zjawisko powrotu sprężystego, które delikatnie otwiera kąt po zwolnieniu nacisku narzędzia. Pominięcie tych zjawisk fizycznych na etapie kreślarskim skutkuje koniecznością kosztownych poprawek spawalniczych lub całkowitym odrzuceniem partii produkcyjnej.
Przeczytaj również: Jak dobrać czerpnię powietrza prostokątną do specyfiki obiektu?
Wymiarowanie po gięciu a rozwinięcie płaskie
W procesie projektowania trzeba wyraźnie oddzielić wymiary kontrolowane na gotowym detalu od wartości przypisanych do rozwinięcia płaskiego. Wymiary po uformowaniu definiują ostateczne odległości między bazami, kąty oraz dokładne położenie otworów montażowych. Długość rozwinięcia płaskiego wymaga z kolei uwzględnienia odpowiedniego naddatku kompensującego wydłużenie materiału. Parametr ten odpowiada rzeczywistej długości łuku wzdłuż tak zwanej linii neutralnej. Dokładne położenie tej osi określa współczynnik K, którego wartość mocno zależy od parametrów mechanicznych blachy oraz szerokości użytej matrycy. Stale kwasoodporne wykazują inną sprężystość i zachowanie podczas plastycznego płynięcia niż stopy aluminium czy miedzi.
Przeczytaj również: Zastosowanie szamb betonowych w budownictwie ekologicznym – co musisz wiedzieć?
Tolerancje kątowe zależą od przypisanej klasy dokładności oraz wybranej technologii formowania, co wyklucza stosowanie jednej uniwersalnej odchyłki dla wszystkich grubości. Wymiary liniowe najczęściej podlegają standardowym normom ogólnym dla warsztatowej obróbki skrawaniem i plastycznej. Konstruktor unika dzięki temu konfliktów i mieszania dwóch różnych porządków tolerowania w ramach jednego rysunku wykonawczego. Próba rygorystycznego zacieśniania tolerancji samego rozwinięcia nie przekłada się na lepszą jakość gotowego kątownika.
Przeczytaj również: Profile elewacyjne zewnętrzne — jak wybrać i zastosować rozwiązania
Konstruktor powinien ustawiać bazy odniesienia wyłącznie na powierzchniach funkcjonalnych, które powstaną dopiero po zgięciu płaskownika. Kierunek pomiaru należy prowadzić bezpośrednio od tych baz do cech krytycznych, omijając strefy silnego odkształcenia. Tolerancje otworów najlepiej definiować poprzez pozycję rzeczywistą względem głównych płaszczyzn. Pozwala to wykonawcy natychmiast zidentyfikować cechy decydujące o poprawnym połączeniu skręcanych modułów. Współpraca z inżynierami z firmy Estimet pozwala zawczasu zweryfikować realność wykonania założonych wąskich tolerancji na konkretnej prasie krawędziowej i uniknąć późniejszych problemów montażowych.
Wpływ odległości otworów i kolejności gięć
Wszelkie okrągłe otwory, wycięcia szczelinowe i miejsca przeznaczone pod zamki łączeniowe należy wyraźnie odsunąć od strefy uplastycznienia metalu. Minimalny margines bezpieczeństwa dla wycięć wynika bezpośrednio z grubości materiału i wewnętrznego promienia gięcia. Zbyt bliskie ułożenie otworów sprawia, że pod wpływem silnych naprężeń rozciągających tracą one swoją idealną geometrię. Przejście w kształt owalny lub całkowite pęknięcie krawędzi wycięcia uniemożliwia prawidłowe osadzenie śrub czy nitów. Jeśli ze względów konstrukcyjnych otwór musi znaleźć się blisko wygięcia, niezbędne staje się zaplanowanie dodatkowych nacięć odciążających całą linię zgięcia.
Poprawna sekwencja odkształceń w detalach skomplikowanych ma kluczowy wpływ na ostateczną kumulację odchyłek wymiarowych. Właściwa kolejność operacji na prasie przebiega zazwyczaj od zewnętrznych krawędzi profilu do jego wnętrza. Najpierw formuje się zagięcia skrajne, a dopiero w kolejnych krokach te zlokalizowane bliżej środka ciężkości elementu. Takie podejście gwarantuje, że kolejne naciśnięcia stempla nie zdeformują już wykończonych powierzchni bocznych. Ważnym aspektem pozostaje zapewnienie odpowiedniego prześwitu, aby narzędzia mogły swobodnie objąć arkusz bez uderzania o gotowe już ścianki.
Prawidłowo zaplanowane gięcie blachy stanowi test jakości dla całego procesu inżynieryjnego. Technolog obsługujący maszynę weryfikuje wówczas, czy przyjęte przez biuro projektowe naddatki faktycznie pozwalają uzyskać pożądane gabaryty. Detal projektowany z pełną świadomością ograniczeń produkcyjnych rzadko wymaga mechanicznego pasowania na etapie tworzenia docelowej konstrukcji.
Przygotowanie rysunku produkcyjnego powinno zawsze rozpoczynać się od rzetelnej analizy finalnych wymagań montażowych budowanej konstrukcji. To ostateczna funkcjonalność elementu, środowisko jego pracy i system łączenia wyznaczają niezbędne rygory wymiarowe dla całego procesu. Kształt rozwinięcia płaskiego stanowi jedynie geometryczną pochodną tych założeń, a nie najważniejszy punkt odniesienia dla procedur kontroli jakości. Świadome uwzględnienie fizycznych ograniczeń maszyn do formowania metalu pozwala stworzyć wyrób, który bez dodatkowych korekt trafia bezpośrednio do montażowni.
Kategorie artykułów
Polecane artykuły

Efekty leczenia próchnicy u dorosłych: co można osiągnąć?
Stomatologia zachowawcza w Koninie opisuje rolę profilaktyki oraz wizyt kontrolnych u stomatologa w kontekście zdrowia jamy ustnej. Działania profilaktyczne, takie jak fluoryzacja czy lakowanie zębów, są ukierunkowane na ograniczanie ryzyka próchnicy oraz innych problemów. Kontrole służą ocenie stan

Skuteczne zarządzanie kryzysem finansowym dzięki wsparciu kancelarii upadłościowego prawa
W obliczu kryzysu finansowego wiele osób oraz firm staje przed trudnymi wyborami. Wsparcie Kancelarii Prawa Upadłościowego może okazać się kluczowe w procesie restrukturyzacji finansów. Dzięki profesjonalnej pomocy klienci zyskują nowe perspektywy na wyjście z długów oraz odzyskanie stabilności fina