Artykuł sponsorowany
Jak dobrać siłę docisku, aby detal zachował wymiar po obróbce
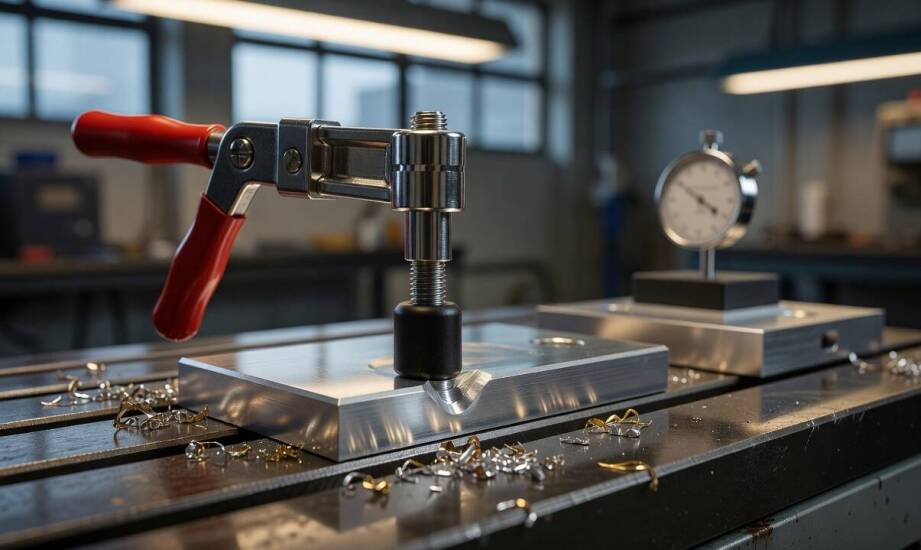
Podczas frezowania lub wiercenia zamocowany detal często idealnie trzyma zadane tolerancje robocze, jednak po wyjęciu z uchwytu nagle traci pierwotne wymiary. Taka sytuacja w warsztacie obróbki metali oznacza zazwyczaj błędnie dobraną siłę mocowania. Zbyt mocne ściśnięcie elementu powoduje jego sprężyste odkształcenie w trakcie pracy narzędzia skrawającego. Z kolei zbyt słabe uwięzienie materiału pozwala na jego mikroskopijne przesunięcia pod wpływem wibracji. Odpowiednie spięcie detalu wymaga zrozumienia mechaniki narzędzi mocujących oraz właściwości fizycznych samego materiału.
Przeczytaj również: Odkomarzanie i deratyzacja - kompleksowe usługi dla mieszkańców Stalowej Woli
Zasada działania mechanizmu kolanowego i wpływ skoku zamknięcia
Zdecydowana większość osprzętu stabilizującego, w tym klasyczny docisk szybkomocujący, opiera się na kinematycznym mechanizmie kolanowym. Konstrukcja ta składa się z cięgien połączonych sworzniami, które przenoszą ruch dźwigni bezpośrednio na ramię robocze. Układ ten zapewnia bardzo wysokie przełożenie siły mechanicznej, dzięki czemu lekki nacisk ręki operatora generuje potężny ucisk na elemencie obrabianym. Kluczowym momentem pracy jest przekroczenie tak zwanego martwego punktu. Kiedy oś środkowego sworznia przekracza linię łączącą dwa skrajne punkty obrotu, układ ulega samoczynnej blokadzie. Od tego momentu siły zewnętrzne pochodzące od frezu czy wiertła nie są w stanie otworzyć zacisku, co eliminuje ryzyko wyrwania materiału.
Przeczytaj również: Jakie zastosowanie w badaniach biologicznych mają termostaty cyrkulacyjne z chłodzeniem?
Skok zamknięcia wpływa bezpośrednio na powtarzalność ustawienia w przypadku seryjnej obróbki identycznych detali. Zwykła śruba oporowa pozwala na precyzyjną regulację nacisku bez konieczności rekonfiguracji całego przyrządu na stole roboczym. W nowoczesnych modelach samoregulujących zakres pracy osiąga nawet 35 milimetrów, utrzymując przy tym niemal niezmienioną siłę dociskania. Zapewnia to elastyczność przy obróbce elementów o delikatnie wahających się gabarytach.
Przeczytaj również: Dlaczego niezapylony kwiat konopi wytwarza więcej żywicy i wyraźniejszy aromat
Dopasowanie siły do geometrii i sztywności detalu
Wartości generowanych sił wahają się od około 380 niutonów w najmniejszych wariantach do ponad 2500 niutonów w potężnych modelach przeznaczonych do ciężkich zadań. Cienkościenne detale oraz elementy z miękkich stopów aluminium wymagają znacznie delikatniejszego traktowania. Zapobieganie miejscowym ugięciom ścianek wymusza zmniejszenie siły i jednoczesne powiększenie powierzchni podparcia. Zbyt punktowe naciśnięcie cienkiej blachy prowadzi do jej wygięcia wewnątrz przyrządu. Skrawanie tak naprężonego materiału powoduje, że po poluzowaniu śruby detal natychmiast wraca do swojego naturalnego, ale już nieprawidłowego wymiarowo kształtu, rujnując precyzję całego cyklu.
Skutki niewłaściwego mocowania i dobór wariantu zasilania
Błędy w ustawieniu siły dociskowej przynoszą dwa skrajne, równie niepożądane efekty. Zbyt słabe dociśnięcie elementu skutkuje mikroprzesunięciami oraz powstawaniem drgań podczas kontaktu z narzędziem. Wibracje te niszczą płytki wieloostrzowe i pozostawiają bardzo słabą chropowatość powierzchni. Z kolei nadmierna siła generuje wspomniane wcześniej naprężenia w strukturze metalu. Powstaje wtedy klasyczny rozjazd wymiarowy między pomiarem wykonanym bezpośrednio na maszynie a wynikiem późniejszej weryfikacji w dziale metrologii.
Właściwie skonfigurowane oprzyrządowanie sprawdza się w różnych etapach procesu technologicznego. Przy frezowaniu CNC warianty pionowe zapewniają bezkolizyjny dostęp wrzeciona do obrabianej płaszczyzny. W spawalnictwie sztywne ryglowanie położenia zapobiega odkształceniom cieplnym podczas łączenia profili. Na etapie weryfikacji jakości stabilizacja detalu na granitowej płycie pomiarowej odbywa się za to minimalną siłą, nie wprowadzając żadnych dodatkowych naprężeń do sprawdzanej geometrii.
Sterowanie ręczne czy obwody pneumatyczne
Decyzja o wyborze napędu zacisku zależy wprost od skali produkcji oraz stopnia automatyzacji gniazda roboczego. Siłowniki pneumatyczne wygrywają przy obróbce wielkoseryjnej. Sprężone powietrze gwarantuje idealną powtarzalność parametru siły i pozwala zamknąć wiele punktów mocujących w ułamku sekundy. Taka konfiguracja drastycznie skraca czasy pomocnicze maszyny CNC i redukuje zmęczenie fizyczne operatora pracującego przy seryjnym zakładaniu detali.
Mniejsze partie produkcyjne oraz zakłady zajmujące się obróbką jednostkową stawiają na zupełnie inne rozwiązania. Asortyment dostarczany firmom narzędziowym przez hurtownię MM-TOOLS ŚPIEWAK opiera się w takich przypadkach najczęściej na klasycznych wariantach ręcznych. Brak konieczności doprowadzania instalacji sprężonego powietrza ułatwia organizację pracy, obniża koszty wdrożenia i przyspiesza proces przezbrajania maszyny pod nowe zlecenie.
Prawidłowa stabilizacja elementu w przestrzeni roboczej w dużej mierze decyduje o sukcesie całego procesu technologicznego. Świadome wykorzystanie mechanizmu kolanowego ułatwia precyzyjną kontrolę nad punktem podparcia i siłą ucisku. Parametry te muszą ściśle odpowiadać sztywności materiału oraz założonym tolerancjom. Takie podejście techniczne skutecznie eliminuje ryzyko sprężystych deformacji na stole frezarki i pozwala osiągnąć wynik wymiarowy w pełni zgodny z dokumentacją techniczną.
Kategorie artykułów
Polecane artykuły

Efekty leczenia próchnicy u dorosłych: co można osiągnąć?
Stomatologia zachowawcza w Koninie opisuje rolę profilaktyki oraz wizyt kontrolnych u stomatologa w kontekście zdrowia jamy ustnej. Działania profilaktyczne, takie jak fluoryzacja czy lakowanie zębów, są ukierunkowane na ograniczanie ryzyka próchnicy oraz innych problemów. Kontrole służą ocenie stan
Jak LLC w Wyoming zmienia codzienną sprzedaż i usługi online polskiego przedsiębiorcy
Rejestracja spółki LLC w stanie Wyoming zmienia nie tylko formalny status prawny podmiotu, ale przede wszystkim codzienny rytm pracy polskiego przedsiębiorcy działającego w branży usług online i e-commerce. Zamiast operować na styku majątku prywatnego i firmowego, właściciel zyskuje odrębny byt wymu